电子行业:一份没放进年度汇报的车间数字化复盘
发表于:2026/11/3 11:36:53 阅读量: [关闭]
先从班前会说起
周三早上八点,四句话对不上:计划说这张单昨天就排了,产线说没收到工序任务;仓库说料发了,工位说只到了一半;品质说那批过了抽检,成品库说还没放行;财务说这台机的工时没人记,这个月的费用只能摊个大概。
做的就是把这些单据接到一处,让料、单、机器、人对得上。下面按换产、追溯、物料、设备四块写,每块只说三件事:现场卡在哪,按什么顺序改的,改完还剩什么。
一、换产
现场
上午09:40插进一张急单:A机型还剩300片没做完,B机型客户下午等着提货。钢网在架子第几层靠记性,程序是上一个班调的、没人动过也没人确认,上一单剩的两盘料还压在线边,首件签字那张纸夹在文件夹里。等头一片板子下线,才发现有一盘料规格不对——四十分钟过去了。
卡在哪
计划按订单往下跑,不看这条线当天能干多少。长交期的料靠老师傅提前两三个月拍板备,备多了压仓、备少了停线,事后说不清依据。
计划单一改,工序任务还是旧版。印刷、贴片、回流、插件、测试各干各的,没人能说清上一单清完没清、首件签没签。
料齐没齐要等开机才知道。缺哪几盘得靠人跑一趟仓库问,没有清单,也没有人提前被通知。
当天哪道工序压了多久、哪一批没干完,没记;月末只剩"没完成"三个字,机器工时也算不进成本。
后来按这个顺序改的
计划拆成三段:计划科出预排,车间按当班产能定正式排产,系统再按工单生成工序任务,一道一道往下发。工单上带机型、批量、工序顺序、计划开工和完工时间,不靠口头传。
工序之间加一道卡。上一工序用PDA扫码报完成数,系统校验合格,下一工序才收得到任务;首件没签、清线没确认,新机型的工单开不了工。多分支的活扫一个码确认整批。
线边放一块看板,只写四件事:上单尾数清完没清、下单料齐没齐、这道工序压了多久、还差多少片。压过设定时长就提醒,随时能拉一张没干完的清单。
领料通知不让系统自动下发。车间按当班产能和线边能放多少自己触发;一个计划拆成几张通知,按仓管员分管的料段分开下;下了通知还没发料的,库存先占住,别让两张单抢同一盘;没领齐的进缺料看板。
物料需求从产线实际进度出,交期同步给采购和供应商,哪批延期计划跟着调。长交期料把已下的单、在途的、线边的摆在一处给人看——备多少还是人拍板,这一下不替他拿主意。
每道工序报工记完成数和机器工时,这两个数后面直接进成本分摊,不另抄一遍。
还剩什么
插单照样会乱。只是乱在哪一段、在等谁,当天就能看见,不用等月末开会回忆。
二、追溯
现场
周五16:10售后转来电话:客户那批货有几片不稳定,要那批的料号和当时炉温。查到第二天下午,能回的只有一句"应该是那两批里的",收尾是整批全检。
卡在哪
同一个料三个叫法:客户一个名、内部一个名、仓库还有一个简写。客户码和内部码分开打,从表格导出来再拿去打印,错打、重打都发生过。
来料有批次、成品有序列号,中间上料、拆盘、换料没接上。整盘拆成小盘发到线边,批次和数量靠手工照着纸单录。
料盘标签磨了、污了,扫不出就手工估个数补进去;内装标签和外装托盘单写的还不一样,只留在纸质单和备注栏里。
炉温、压力、测试结果存在产线那套表里,抽检状态在品质那边,成品放行在仓库。售后在外面查不了,只能等厂里回话。
后来按这个顺序改的
先定编码,十位:前缀分大类、中间分小类、后面走流水。那边的分法是线材111、端子112、接插件113、辅料114、继电器115,模具工装以4开头;板厂这边换成基板、芯片、阻容、连接器、辅材各占一段。主数据归计划那套系统,生产数据归产线那套,钱和账归财务那套,各管各的,编码只留一套,同步完对不上的自己报出来。
老账搬过来之前走三步:先划定哪些搬、哪些不搬,再清洗并把对不上的单列出来,然后小范围试跑比对,没问题再切。不带病上线。
客户码和内部码合成一个;条码生成后只调用一次,打没打上都算用过,不给重号留口子。
批次跟着料走,不跟着单据走。整托拆零扫整托码,把下面各批次的数量自动带出来,不用照纸抄;投料时拿系统里的投料单和实际扫到的料比一次,不一致就拦下来。
标签污了丢了,查出批次就补打一张自己的,不用等供应商重发;内装、外装的信息字段一次规划好,不各写各的。打印设备先拿现场的清洗、高温条件去挑,热敏的会褪色,别拿来试。
产线采的炉温、压力、测试结果汇总进同一批。批检在批次上分两个格——要不要检、检完没;没出结果卡住成品入库,生产那头不停。
查询按板、按料、按批次、按总成都能进,售后在外面用手机查。追溯系统走标准接口跟ERP、MES交互;新线在定方案阶段就把接口位置留好,别等装完再补。
还剩什么
查得回来不等于不用赔,只是不必整批全检、不必等两天才敢回客户一句准话。
三、物料管理
现场
一盘一百米的线,工单只要六米;板厂这边换成盘装料、卷带、锡膏,是同一个问题。发料按整盘发,账上这盘就没了,剩下的九十四米堆在工位旁边。下一单来领,系统说没料,再去大库领一盘。月末差一大截,拿盘点单一笔调平——账平了,料去哪了还是说不清。
卡在哪
整盘起订量远大于一次领用量,"发出去的"和"用掉的"混在一个数里。线边余料没账,下回又领一盘新的。
替代件是缺料时口头换的,换过谁、换了哪盘、什么时候,三个月后没人记得;一张计划一次下发,两张单抢同一盘料的事也有。
样品领用、超期报废不走系统出库,跨月不合格品退不回库,全攒到月末;差异用盘点单调平,次数多了就没人数了。
BOM只算主料,标签、胶带、锡膏这些零碎没计进去。按产线算单台消耗时数越算越虚,库存超上限、低于安全线也没人提前知道。
后来按这个顺序改的
发料记录摆三个数:计划领多少、实发多少、超发多少。超出来的不消失,自动转到线边那个小仓里,归车间管;下次领料先扣线边余料,不够了再从大库调,不用人跑两趟。
替代件按优先级排,上限五档,库存不足时允许只替一部分——原领料数降下来、替代件补上差额。每次变更留痕,能倒着查。这条要二次开发,先把优先级规则定死再动手。
一张计划拆成几张领料通知,按仓管员分管的料段分开下(有厂子原料库分了21个人各管一段);下了通知未发料的先占库存,未领量进缺料看板;库存超上限标红、低于安全线标橙。
成品原则上不认盘盈盘亏:差异回去翻原单、补录漏掉的单据,不用调整单抹平。启用全批次管理后,盘点差异还得指到具体批次。
样品领用、超期报废、跨月不合格品退库各给一条走得通的单据路径;非生产领料填申请单、经负责人签字、财务按成本倒扣产值,责任在系统里记到人和采购员,别攒到月末一起处理。
BOM用量算到千台、含损耗,标签、胶带、锡膏都计进去;按产线把出库数量和金额按日、周、月摆开,结合生产量算单台消耗,数是怎么来的能倒回去看。
物料需求由产线进度生成,交采购和供应商备货、补货,交付进度回传;料延期,计划跟着调,不等到开机才发现。
还剩什么
账能对上,不代表架子上的料就摆对了地方。这两件事得分开看。长交期料提前两三个月备多少,多半还得靠人判断,系统只能把已下单、在途、线边摆在一处给他看。
四、设备管理
现场
次月3日财务分摊制造费用,缺的是各工序实际机器工时,只能按产量估。设备台账在设备科的表格里,点检保养贴在本子上,停机原因下班前凭印象补一句。等某批板子出了问题想问"是不是那台机那天状态不对",没人答得上来。
卡在哪
设备归设备管、工单归生产管、批次归品质管,三边不说话。哪台机、哪个班、做了哪一批,报工里没有。
机器工时没记,成本按产量估;备件领用记在另一个本子上,月底还得再对一遍。
打码扫码硬件用了十几年,老化故障;标签要经得住高温和清洗,有厂子还得过酸洗,热敏的会褪色,扫不出来就手工估一个数补进去。老扫码枪只认老码。
新线装好了才发现数据接口没留,后面每接一次都返工。系统自己平时也没人看:日志里有没有异常、备份能不能恢复,都是出事之后才想起来。
后来按这个顺序改的
设备、工装、模具按编码进同一套主数据,跟工单、跟批次挂上。报工时一并记机型、机台、班次、完成数、良品与不良品数、机器工时;工时直接进成本分摊,不另抄一遍。
点检、保养、维修、停机、备件领用落在同一条时间线上,和工单叠着看。停机原因当场选,不当班后补;哪次停机前后出了不良,翻一下就知道,不用开会回忆。
能不换的硬件就不换:现有扫码枪认得出码本体,就让新码按它认得的格式出。真要换打印设备,先拿现场的清洗、高温条件挑工业级的,别拿办公热敏标签去试。标签丢了污了按批次补打,不靠手写估数。
新线在定方案阶段就和设备方把数据接口说清楚,留好位置;追溯系统走标准接口跟ERP、MES交互,不上线再补。早说一句,后面少返工几回。
系统自己也得有人看着:每天备份,隔一阵做一次恢复演练;接口通不通、日志里有没有异常,有人盯,出问题能快切。
动手之前先到线上待一阵,跟每条产线的人当面聊一遍,把待确认的地方列成清单,一条条销项,再谈别的。
还剩什么
设备不会因此少坏一次。只是坏了之后,前后那批板子能圈出来,不用整月地翻。
动手的顺序
不按系统模块上,按单据走:
先把编码和主数据口径定死,老账按"划范围—清洗—试跑比对"三步理清。
再让工单、领料、报工这三张单在线上跑通,工序之间的卡口跟上。
然后接批次、过程参数、批检,把查询开给售后。
再往后补设备台账、点检停机、备份演练这些日常。
顺序反了,前面省下的事,后面都得返工一遍。
不写百分比,也不写"零停机"。这些数字放到别家的线上,多半对不上。
有些地方我们故意不自动——领料通知让车间自己触发;连续生产只有八到十小时的线,中间半成品不逐工序入库,月末按定额和实盘差异分摊,宁可留一点估算误差,也不让工人为每道工序多扫一次码。现场省下来的那几步,比账面上好看要紧。
上线之后费劲的不是功能,是有人填:哪张单谁填、填错了谁拦、漏了谁补,得先说好,不然系统空着跑。哪一条跟你厂里对不上,我们把当时那一联单据翻出来,一条一条核。
关于青岛中科华智
青岛中科华智(HUAZHI)是一家专注于为成长型企业提供数字化转型解决方案的科技公司,总部位于青岛,并在深圳、北京、济南、烟台、沈阳、杭州设有分支机构。作为SAP合作伙伴,公司深耕装备制造、汽车零部件、泛食品、电子等行业近二十年,已为超过500多家企业提供高质量的数字化服务。
核心产品与核心方案
基于华智图腾工业低代码平台,研发了覆盖制造全场景的工业应用系统:
HUAZHI MOM(制造运营管理):整合生产、质量、维护、库存,实现制造全流程透明化。
HUAZHI MES(制造执行系统):实时监控车间状态,优化排产与工艺执行。
HUAZHI WMS(仓储管理系统):提升库存准确性与仓储作业效率。
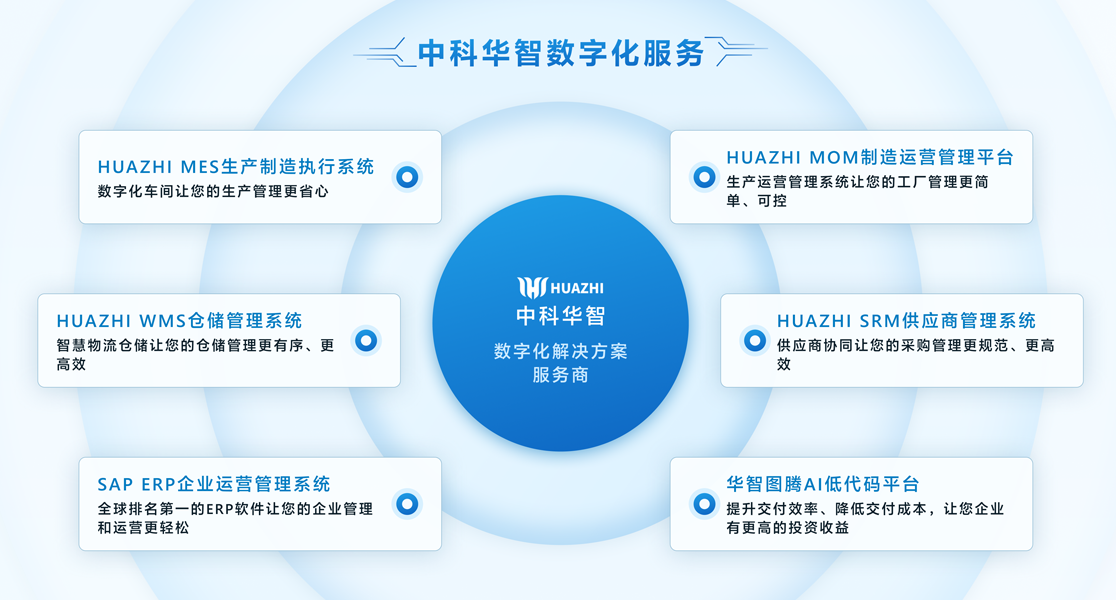
同时,中科华智提供“软硬结合”的图腾智能制造解决方案,整合智能硬件与物联网终端,自主研发包括:
HUAZHI IOT智能网关
AGV智能调度系统
WCS集成方案
AI人工智能机器视觉
服务客户与行业实践
青岛中科华智(HUAZHI)解决方案已在众多行业领先企业成功落地,典型客户包括:
青特集团、青岛三祥、烟台东星集团、徐州巴特股份、山东东阿钢球集团、山东统亚模塑、山东豪门铝业、长春中之杰食品、贵阳高新惠诚、济南联合制罐、青岛威奥轨道、青岛丹香食品等企业。至今我们已累计服务超过500家企业,为其提供从咨询、实施到运维的全生命周期数字化服务,助力客户在数字化浪潮中实现高效运营与竞争优势。
本文链接:电子行业:一份没放进年度汇报的车间数字化复盘