青岛中科华智:从"靠经验排产"到"靠数据排产",注塑车间的效率革命
发表于:2026/10/21 14:06:38 阅读量: [关闭]
注塑,是最"不讲道理"的一道工序
在很多制造企业的车间里,注塑是一道特殊的存在。
它不像装配线那样节拍清晰、一目了然;也不像机加工那样单件可追踪。注塑车间的真实画面往往是:几十台机器昼夜不停轰鸣,几百套模具在货架与机台之间流转,上千种产品共用着有限的机台产能,而销售端的订单,却越来越小批量、多批次、交期越来越急。
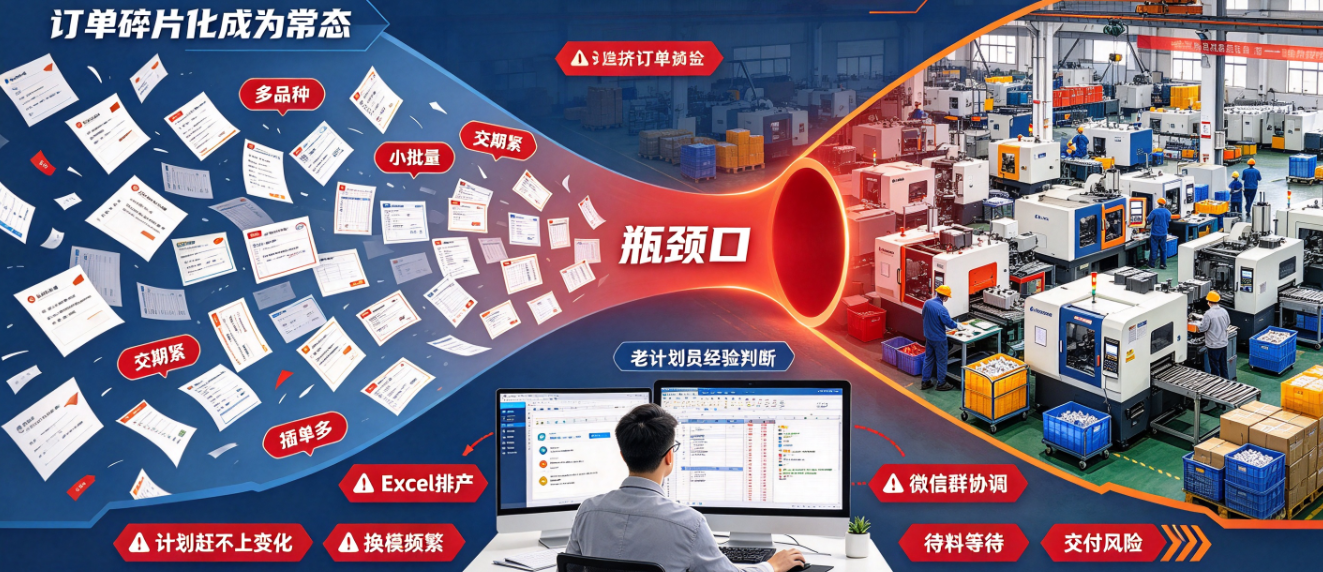
一位干了二十年的注塑车间主任说过一句很实在的话:"注塑的难点从来不是'能不能做出来',而是'什么时候、用哪台机、用哪套模、用哪种料把它做出来'。"这句话背后,藏着注塑行业最典型的六个字:多约束、高波动。
同一台机,换一副模就是另一个产品;同一个产品,换一种颜色就要清洗料管;同一批订单,插一张急单,整条排产计划就得推倒重来;同一个机台,夜班和日班的效率可能差出一大截。
当订单碎片化成为常态,注塑车间就从"生产单元"变成了整个供应链的"瓶颈口"。而绝大多数企业应对这个瓶颈的方式,仍然是一张Excel表、一个微信群、一位干了十几年的老计划员。
压在注塑车间头上的六座大山
我们把上百家注塑企业的车间现场走了一遍,发现问题惊人地相似,归纳起来就是六大痛点。
1、排产难:一张Excel表,扛不住上百个变量。
排产的本质,是在一堆约束条件里找最优解:机台吨位、锁模力、射出量、模具状态、原料牌号、颜色顺序、交期优先级、人员班次、后工序产能……任何一个变量变动,都会牵动全局。
现实却是:计划员早上八点打开Excel,凭经验把工单往机台上"填格子"。遇到插单,只能手动挪、手动调,一改就是大半天。更麻烦的是,排出来的计划没有可行性校验——排到第30台机才发现,那套模还在维修;排到周五才发现,那种色母料还没到货。
于是车间里每天都在重复同一个剧本:计划下了,车间说做不了;车间做了,计划说这不是最急的。
2、沟通难:信息在传递中一层层失真。
注塑是典型的连续生产,24小时不停机。白班夜班的交接靠口头、靠便签;缺料了靠电话找仓库;模具坏了靠吼师傅;品质异常靠微信拍照片。
问题在于:所有异常都在发生,但没有任何一个异常被系统记录下来。
等月底复盘时,没人说得清这个月到底停了多少次机、每次停了多久、主要卡在哪个环节。管理只能停留在"事后追责",无法走向"过程管控"。
3、物料管控不准确:账上有料,机台前没料。
注塑的物料有多复杂?主料(ABS、PP、PC、PA、POM……)、色母、改性料、回料、嵌件(五金件)、包材、脱模剂——一家中型注塑厂,物料编码动辄几千个。
难点不只是多,而是"动":水口料要回收粉碎再按比例掺用,回料比例会直接影响成本和品质;线边库的料是边用边补,没人实时点数;一个工单开工前是否"齐套",全靠仓管员拿单子去货架上核对。
结果就是两个极端同时存在:一边是机台因为缺5公斤色母而停机待料,另一边是仓库里堆着几个月用不上的呆滞原料。
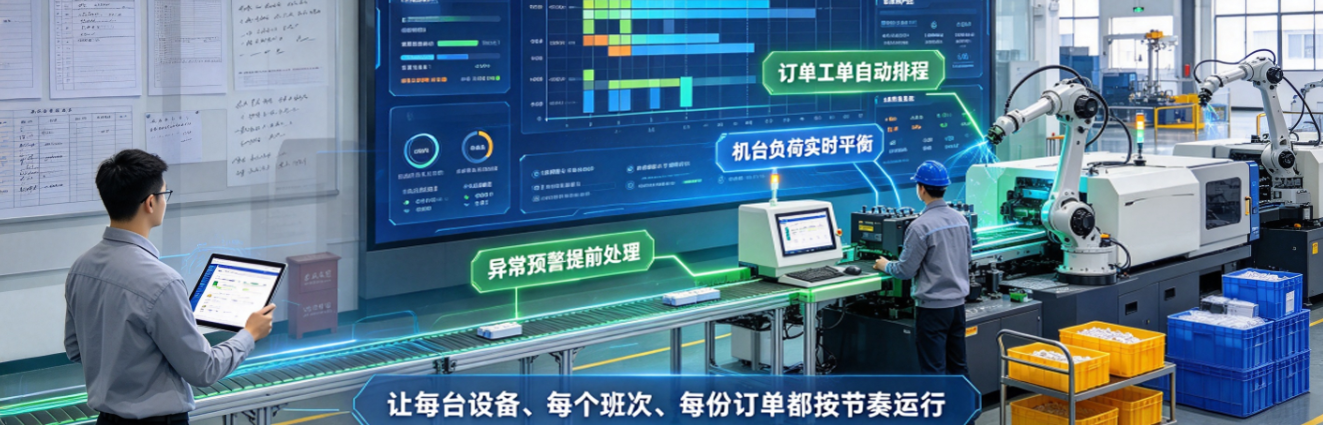
4、成本浪费:看不见的,才是最贵的。
注塑的成本黑洞,往往藏在几个不起眼的地方:
换产浪费:换一次模,从停机、吊装、预热、调机到首件合格,几十分钟到几小时不等;
调机浪费:调机阶段打出来的废品,很少被单独统计;
水口料浪费:粉碎回收率、掺配比例缺乏精确计量;
空转浪费:机器开着,人不在,或者等料、等检、等指令;
超产浪费:怕交不上货就多生产,最后变成呆滞库存。
这些浪费,单看每一项都不大,加总起来,往往能吃掉注塑车间几个点的毛利。
5、设备与产品不匹配:大马拉小车,小马拉大车。
注塑机是按吨位(锁模力)和射出量分级的:60T、120T、260T、470T……产品则按克重、投影面积、壁厚、材料流动性各有适配区间。
理论上,大机台干小件是浪费——能耗高、周期未必快、单位成本高;小机台干大件是风险——锁模力不够会飞边,射出量不够打不满。
但实际排产时,"哪台机空着就用哪台"几乎是常态。因为没有系统能实时给出"这个产品最佳适配机台"的建议,只能靠老师傅拍脑袋。模具与机台的兼容性(模厚、开模行程、顶出方式、拉杆间距)同样如此,装上去才发现不匹配的情况并不少见。
6、换产频繁:一天换十次模,产能就漏光了。
多品种小批量的订单结构,决定了换产必然频繁。真正的问题不是换产次数多,而是换产顺序不合理。
科学的排产逻辑应该是:同模具的产品连着做、同原料的产品连着做、同色的产品连着做、颜色由浅到深做(减少料管清洗)。但人工排产很难兼顾这么多维度,于是出现了"刚做完黑色PC又要换白色PP,清洗料管洗掉半包料"的荒唐场景。
换产时间,就这样一点点把有效产能吃掉了。
一家华东小家电配套注塑车间的90天
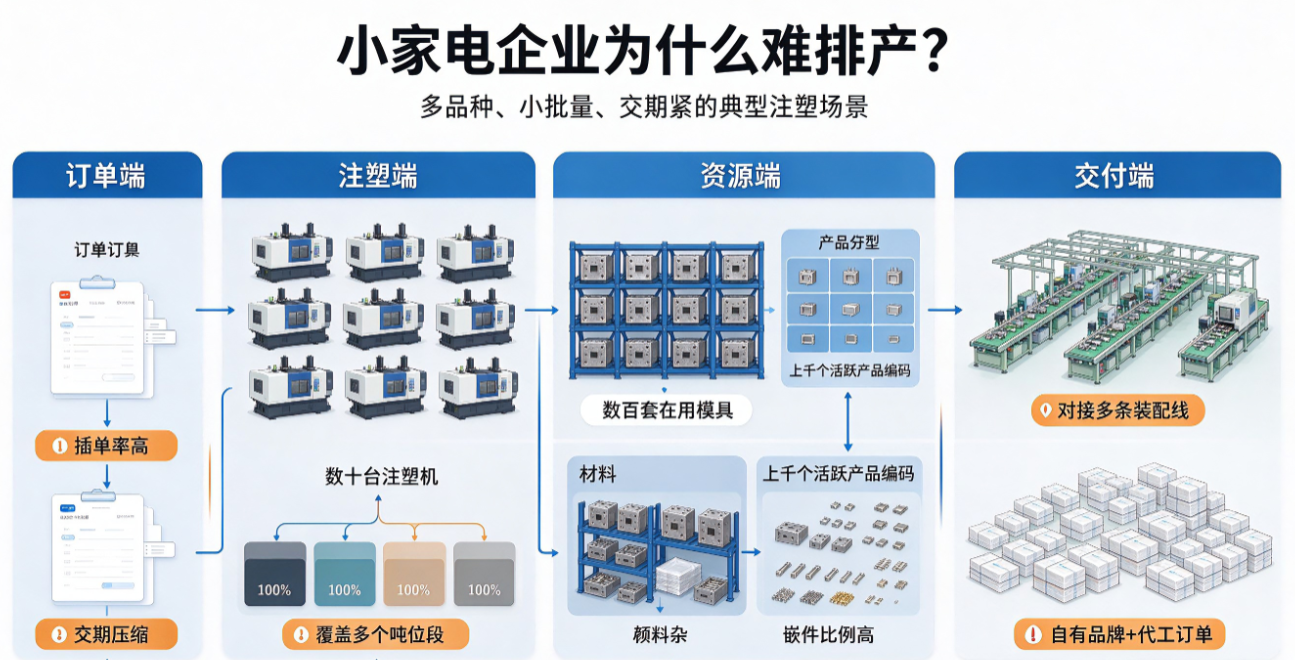
中科华智服务过的一家华东小家电企业,是典型的"多品种、小批量、交期紧"注塑场景:数十台注塑机,覆盖多个吨位段;数百套在用模具,上千个活跃产品编码;下游对接多条装配线,配套自有品牌与代工订单,插单率极高;产品颜色多、材料杂,嵌件类物料比例不低。
项目启动前的调研数据显示:计划员每天花在排产和调整计划上的时间超过3小时;机台的非计划停机占比居高不下;订单准时交付率长期在85%上下徘徊;原料账实差异、呆滞库存、超产库存同时存在。
而所有问题的交汇点,指向同一个结论:这家企业不缺管理意识,缺的是一套真正懂注塑逻辑的系统。
不是卖一套软件,而是重构一套排产逻辑
中科华智没有直接套用标准MES产品,而是先派实施顾问驻场,把车间的机台参数、模具台账、工艺路线、换产流程、物料流转、异常响应机制完整梳理了一遍,在此基础上定制开发了智能排产系统与安灯(Andon)系统,并与企业既有ERP、WMS打通。
(一)智能排产系统:让“排产”从经验活变成计算题
建立注塑专属的约束模型。系统不是简单排工单,而是以 "模具 × 机台 × 产品 × 原料 × 颜色" 五维关系建模。每台机的锁模力、射出量、模厚范围、拉杆间距,每套模的适配机台清单、标准周期、换模工时,每个产品的克重、材料、颜色、模具,全部进入基础数据库。
机台—产品智能匹配。排产时,系统自动计算产品的锁模力需求与射出量需求,在适配机台范围内,优先推荐"吨位最贴合、当前负荷最低、换产成本最小"的机台。大马拉小车、小马拉大车的情况,从源头被拦截。模具与机台的兼容性,在排产阶段就完成校验。
换产成本最小化排序。系统按"同模具 → 同材料 → 同颜色 → 颜色由浅到深"的优先级自动聚单排序,把可合并的工单尽可能连排,把必须换产的工单安排在最合理的节点。仅这一项,就直接压缩了大量无谓的换模与洗机时间。
齐套性前置校验。排产计划生成后,系统自动联动WMS库存数据做物料齐套校验。哪种料缺、缺多少、什么时候到货,在计划下达前就暴露出来,而不是等到机台前才发现没料。
插单模拟与滚动排产。遇到急单,系统支持"插单模拟"——输入订单与交期,系统快速给出多种插单方案对整体计划的影响(哪几张单会被顺延、换产增加几次、交期风险有多大),让业务承诺交期时有据可依,而不是拍胸脯。
计划可视化下达。排产结果直接推送到车间看板、机台终端与移动端APP,工单、工艺参数、物料清单、质量要求一次下发,纸质工单流转大幅减少。
(二)安灯系统:让每一次异常都被看见、响应和记录
如果说排产系统解决的是"计划怎么做",安灯系统解决的就是"计划跑偏了怎么办"。
机台状态实时可视。通过中科华智HUAZHI IoT智能网关采集机台运行信号,结合机台终端人工确认,系统实时呈现每台机的状态:运行、待机、换模、调机、缺料、故障、待检。车间大屏、办公室看板、手机端三屏同步,车间主任不用巡场也知道现场发生了什么。
异常一键呼叫。机台终端设置安灯按钮,操作工发现缺料、模具异常、品质异常、设备故障,一键触发。系统通过声光报警 + 车间大屏 + APP推送,把信息直接推给对应责任人——仓管、模具工、质检员、设备维修,谁的事谁接单。
响应计时与超时升级。从呼叫发起,到责任人接单,到处理完成,全过程计时。规定时间内未响应,系统自动向上升级,班组长、车间主任、生产经理逐级触达。异常不再"叫了没人理"。
异常数据资产化。每一次安灯事件都被结构化记录:发生时间、机台、类型、响应时长、处理时长、处理人。积累一段时间后,管理层第一次看到了真实的数据——停机到底停在哪儿,问题到底集中在哪儿。改善从此有了靶心。
(三)软硬一体+系统集成
排产系统与安灯系统并非孤岛。中科华智将其与企业的ERP(订单、BOM、采购)、WMS(原料、线边库、成品)、质量模块(首检、巡检、不良)打通,形成"计划下达 → 物料拉动 → 过程执行 → 异常响应 → 数据回收 → 计划优化"的闭环。
从"救火式管理"到"数据驱动"
项目上线运行三个月后的复盘显示:
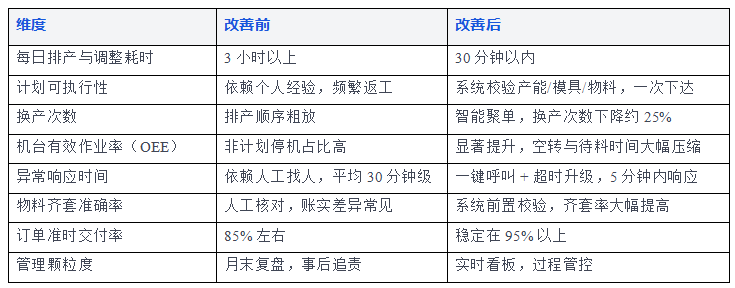
比数字更重要的,是三个"转变":
排产从"人脑"走向"算法"。老师傅的经验被沉淀进系统规则,即使计划员换人,排产质量不会断崖式下滑。
异常从"被掩盖"走向"被量化"。停机原因第一次有了客观数据,改善项目不再靠猜。
管理从"救火"走向"预防"。当换产成本、齐套风险、产能负荷都能被提前计算,车间主任的工作重心就从"今天哪里出问题了"变成了"明天的风险在哪里"。
注塑数字化的关键,是"懂行"
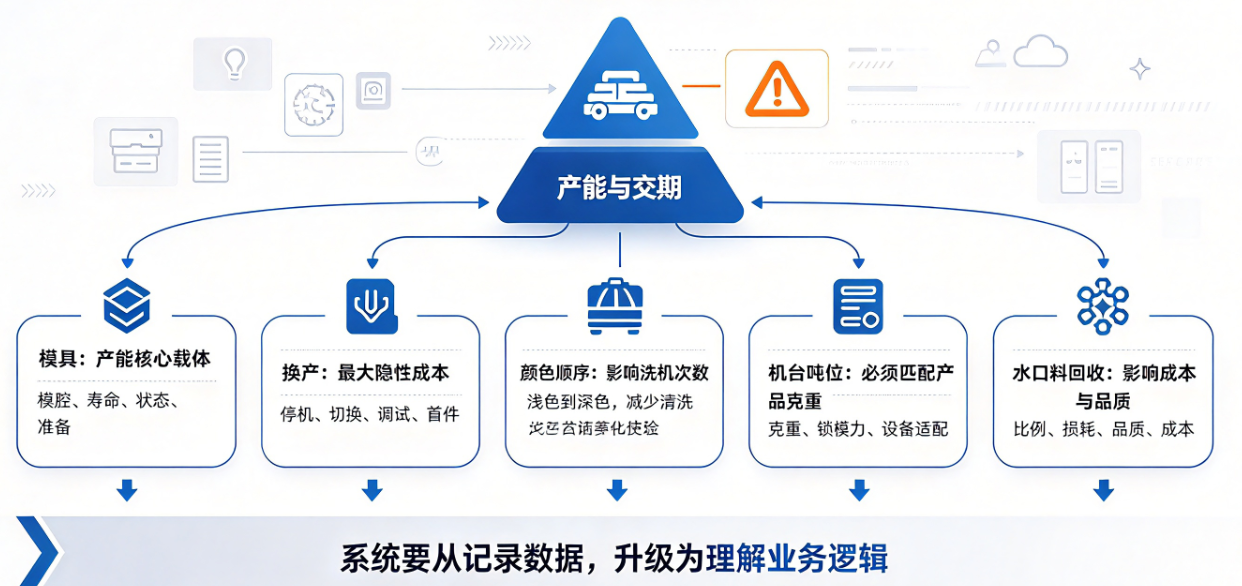
注塑行业的数字化,从来不是买一套通用MES就能解决的。因为注塑的核心矛盾不是"信息没记录",而是"约束太复杂、变化太快"。它需要系统真正理解:模具是产能的核心载体、换产是最大的隐性成本、颜色顺序会影响洗机次数、机台吨位必须匹配产品克重、水口料的回收比例会影响成本与品质。
中科华智的做法是:先蹲车间,再写代码。作为深耕制造业数字化近二十年、服务超过500家企业的SAP合作伙伴,中科华智基于自研的华智图腾工业低代码平台,构建了覆盖MOM、MES、WMS、QMS、TPM、SRM的完整产品矩阵,并配套自研 IoT智能网关、AGV调度、机器视觉等硬件能力。更重要的是,团队坚持"行业顾问驻场调研+定制开发+全生命周期服务"的实施路径——不做产品的搬运工,只做车间问题的解决者。
一台注塑机停20分钟,烧掉的可能是几十公斤料、几十个工时、以及一个可能延误的交期。而这些,本可以被提前算出来、提前规避掉。
如果您所在的注塑车间,也正被排产、换产、物料和异常响应所困扰,或许该重新审视一下:您的排产,还是靠一张Excel吗?
关于青岛中科华智
青岛中科华智(HUAZHI)是一家专注于为成长型企业提供数字化转型解决方案的科技公司,总部位于青岛,并在深圳、北京、济南、烟台、沈阳、杭州设有分支机构。作为SAP合作伙伴,公司深耕装备制造、汽车零部件、泛食品、电子等行业近二十年,已为超过500多家企业提供高质量的数字化服务。
核心产品与核心方案
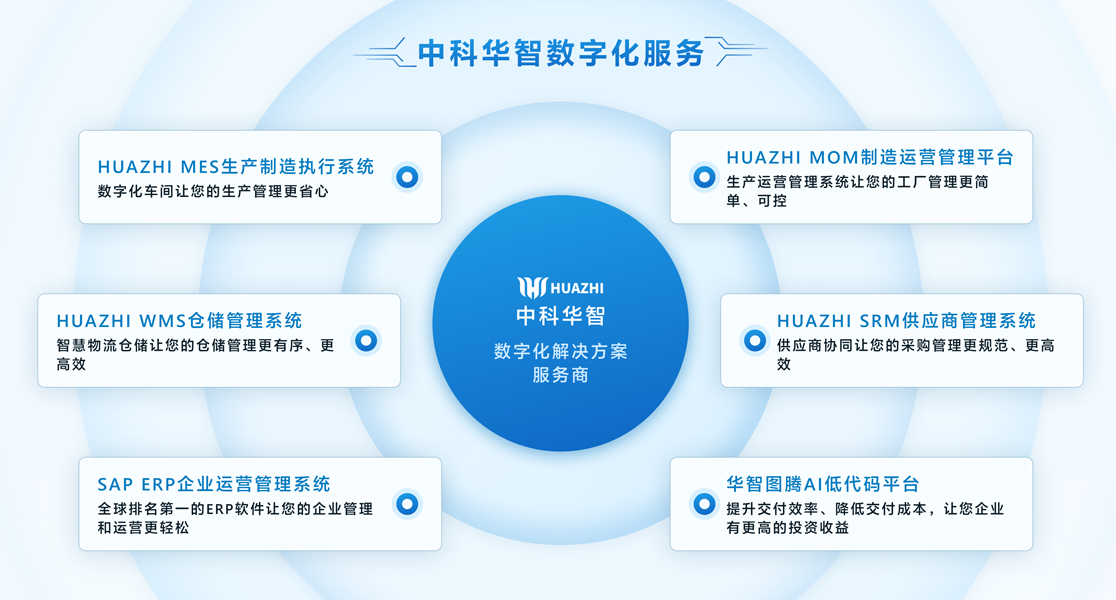
基于华智图腾工业低代码平台,研发了覆盖制造全场景的工业应用系统:
HUAZHI MOM (制造运营管理):整合生产、质量、维护、库存,实现制造全流程透明化。
HUAZHI MES (制造执行系统):实时监控车间状态,优化排产与工艺执行。
HUAZHI WMS (仓储管理系统):提升库存准确性与仓储作业效率。
同时,中科华智提供“软硬结合”的图腾智能制造解决方案,整合智能硬件与物联网终端,自主研发包括:
HUAZHI IOT智能网关
AGV智能调度系统
WCS集成方案
AI人工智能机器视觉
服务客户与行业实践
青岛中科华智(HUAZHI)解决方案已在众多行业领先企业成功落地,典型客户包括:
青特集团、青岛三祥、烟台东星集团、徐州巴特股份、山东东阿钢球集团、山东统亚模塑、山东豪门铝业、长春中之杰食品、贵阳高新惠诚、济南联合制罐、青岛威奥轨道、青岛丹香食品等企业。至今我们已累计服务超过500家企业,为其提供从咨询、实施到运维的全生命周期数字化服务,助力客户在数字化浪潮中实现高效运营与竞争优势。
本文链接:青岛中科华智:从"靠经验排产"到"靠数据排产",注塑车间的效率革命